Motore elettrico trifase per macchine utensili: criteri di scelta
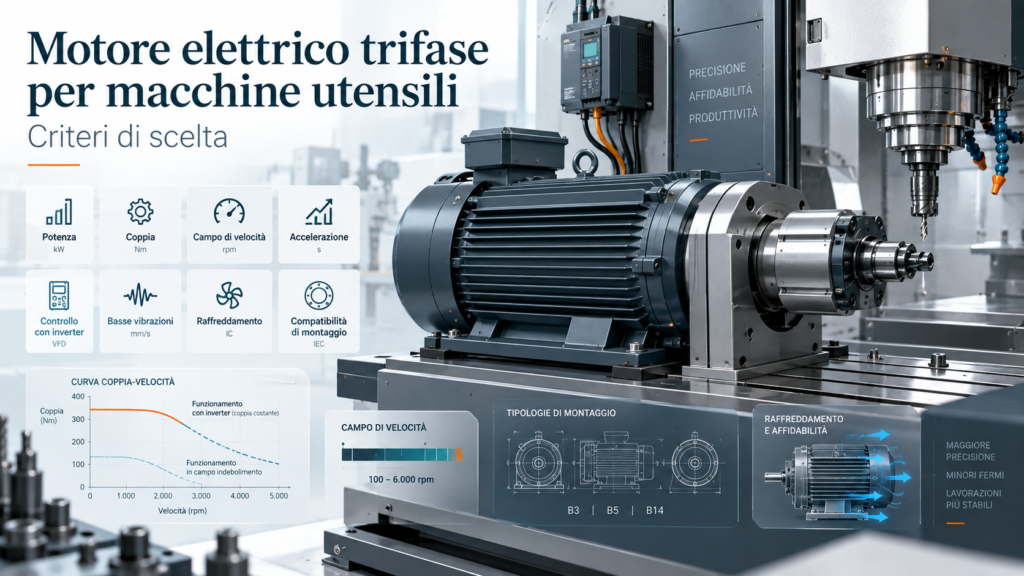
Su una macchina utensile il motore non deve soltanto far ruotare un albero. Deve accelerarlo nei tempi previsti, mantenere la velocità durante il taglio e limitare le vibrazioni trasmesse alla superficie del pezzo. Molti errori, però, nascono da una domanda troppo semplice: quanti kW servono?
La scelta di un motore elettrico trifase per macchine utensili deve partire dalla funzione effettiva. Il mandrino di un tornio, l’avanzamento di una tavola, la pompa del refrigerante e la centrale idraulica lavorano in condizioni diverse. Applicare lo stesso criterio a tutti può portare a un motore sovradimensionato, difficile da controllare o incapace di sostenere i picchi richiesti.
Prima domanda: quale parte della macchina deve muovere?
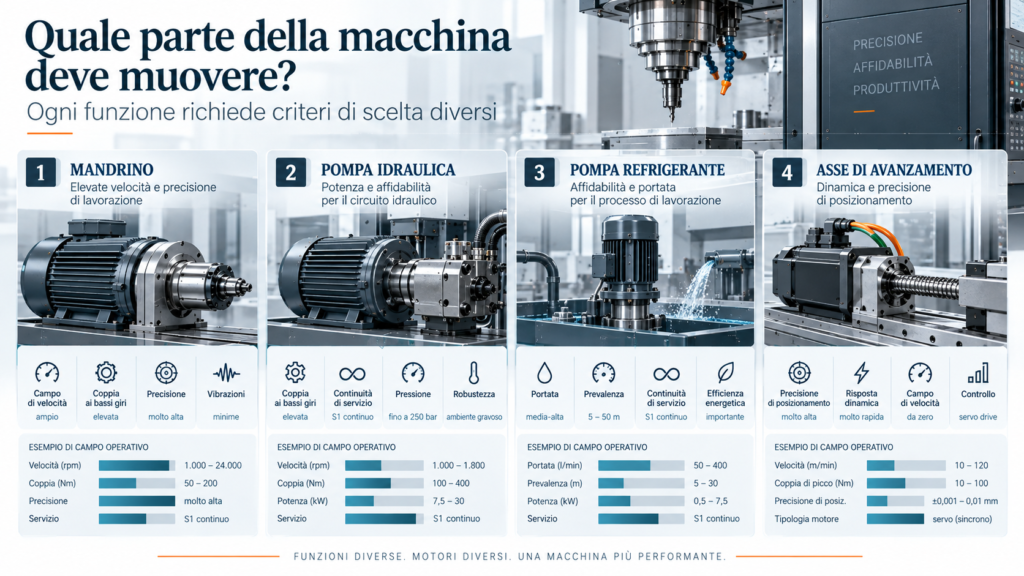
Per il mandrino sono importanti il campo di velocità, la potenza di taglio, la coppia alle basse velocità, il tempo di accelerazione e la precisione di rotazione. Una pompa idraulica richiede invece un funzionamento più regolare, spesso continuo, con una coppia resistente abbastanza prevedibile. Aspiratori, ventilatori e pompe del refrigerante seguono curve ancora diverse.
Gli assi di avanzamento richiedono una valutazione separata. Quando servono posizionamento preciso, risposta dinamica e controllo diretto della posizione, un servomotore può essere più adatto di un comune motore asincrono trifase. Definire ogni azionamento della macchina come “motore principale” rischia di nascondere proprio le informazioni necessarie alla scelta.
Prima di chiedere un’offerta conviene quindi descrivere l’organo azionato, il tipo di trasmissione e il ciclo di lavorazione. Un motore per macchina utensile destinato a un mandrino non si seleziona come quello che aziona una pompa ausiliaria, anche quando la potenza di targa è uguale.
Potenza e coppia vanno valutate insieme
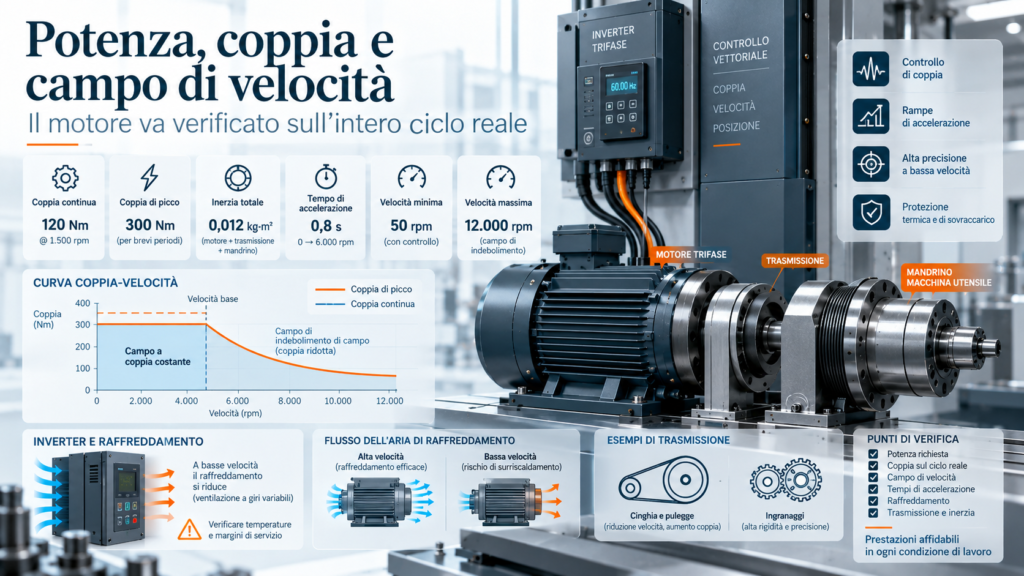
La potenza meccanica dipende dalla coppia e dalla velocità. Per una prima verifica si può considerare che, a parità di potenza, una riduzione dei giri comporta un aumento della coppia disponibile.
Questo rapporto descrive però un singolo punto di lavoro, non il comportamento completo del motore. Durante un taglio pesante il carico può aumentare rapidamente. In accelerazione bisogna inoltre vincere l’inerzia di rotore, pulegge, mandrino, utensile e pezzo. La potenza media del ciclo può sembrare contenuta, mentre il picco di coppia o la durata dell’accelerazione mette in difficoltà l’intero sistema.
Per dimensionare un motore elettrico trifase per macchine utensili servono quindi la coppia continua, la coppia di picco, la durata del picco, l’inerzia totale e il tempo disponibile per raggiungere la velocità. Non esiste una proporzione valida per ogni macchina secondo cui la coppia massima debba essere sempre il doppio di quella nominale. Il valore corretto dipende dalla curva del carico e dalla capacità termica del motore.
Sovradimensionare senza una ragione precisa non offre automaticamente maggiore sicurezza. Un motore troppo grande può lavorare quasi sempre a carico ridotto, occupare più spazio, richiedere un inverter più potente e peggiorare rendimento e fattore di potenza nelle condizioni reali. Il margine è utile, ma deve essere motivato.
La velocità nominale non racconta tutto
Una targhetta con 1450 giri al minuto descrive il funzionamento nominale di un motore a quattro poli vicino alla frequenza di rete. Una macchina utensile può però richiedere velocità molto più basse durante le lavorazioni gravose e velocità elevate nelle passate leggere o nelle fasi di finitura.
Con l’inverter, al di sotto della frequenza di base si lavora spesso in una zona con coppia quasi costante. Al di sopra della frequenza di base, invece, la tensione disponibile non aumenta più allo stesso modo e la coppia tende a diminuire con l’aumento dei giri. Il campo effettivo dipende dal motore, dall’avvolgimento e dal convertitore. Non basta impostare una frequenza più alta.
Un motore industriale che raggiunge la velocità richiesta a vuoto può perdere margine durante il taglio. È quindi opportuno richiedere le curve di coppia e potenza sull’intero campo di frequenza, indicando velocità minima continua, velocità di base, velocità massima e tempo trascorso in ciascuna zona.
Anche il rapporto di trasmissione ha un ruolo importante. Pulegge, ingranaggi o cambi meccanici possono mantenere il motore in una zona di funzionamento più favorevole. Affidare all’inverter la copertura di un campo di velocità troppo ampio può causare poca coppia ai bassi giri, limiti meccanici alle alte velocità e un motore inutilmente grande nella zona intermedia.
L’avviamento va verificato sul ciclo reale
Una partenza a vuoto non equivale a una ripartenza con utensile impegnato o mandrino carico. Servono la curva coppia-velocità, la corrente di spunto, l’inerzia del carico e il tempo di accelerazione. Se la macchina esegue molte partenze, inversioni o frenate, bisogna indicare anche il numero di cicli orari.
La sigla S1 indica un servizio continuo nel quale il motore raggiunge l’equilibrio termico. Molte macchine utensili, però, alternano accelerazione, taglio, rallentamento, cambio utensile e attesa. In questi casi il costruttore deve conoscere la durata e la sequenza delle diverse fasi. La semplice indicazione “servizio intermittente” non è sufficiente.
Un motore elettrico trifase per macchine utensili può rispettare la corrente nominale durante il taglio e surriscaldarsi comunque a causa di accelerazioni ripetute. Ogni ciclo contribuisce al riscaldamento degli avvolgimenti, anche quando i valori visualizzati dal quadro sembrano normali.
Inverter, raffreddamento e isolamento
Alle basse velocità la ventola montata sull’albero sposta meno aria. Se la macchina continua a richiedere una coppia elevata, la corrente rimane importante mentre il raffreddamento peggiora. Per lavorazioni lente e prolungate possono essere necessarie una ventilazione indipendente, una riduzione della potenza disponibile o un motore progettato per quel campo operativo.
L’alimentazione tramite inverter sottopone inoltre il motore a sollecitazioni diverse rispetto a una rete sinusoidale. La tensione del sistema, la frequenza di commutazione, la lunghezza del cavo e le modalità di installazione possono influire sull’isolamento degli avvolgimenti e sulle correnti nei cuscinetti. La scelta deve quindi considerare motore e convertitore come un unico sistema.
Quando è richiesta una precisione elevata della velocità può essere necessario un encoder. Se il motore deve funzionare sopra la frequenza nominale, bisogna verificare la velocità meccanica massima, l’equilibratura del rotore, i cuscinetti e la ventola. Aumentare i giri è possibile solo entro i limiti dichiarati dal costruttore.
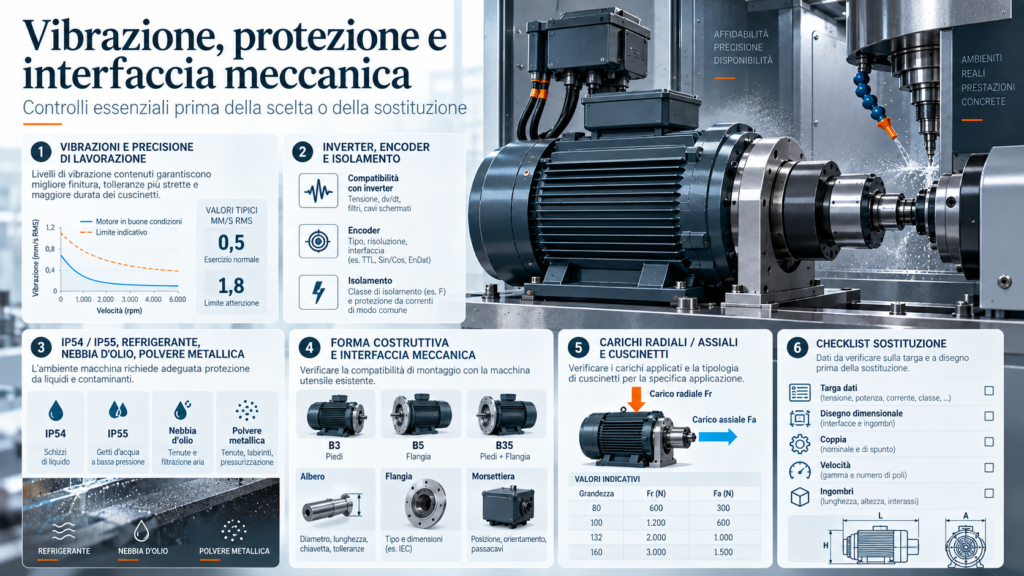
Vibrazione e precisione di lavorazione
Su una pompa, una vibrazione contenuta può rappresentare soprattutto un problema di durata. Su una rettificatrice può invece lasciare un segno ripetuto sul pezzo. Per questo il solo dato di catalogo non descrive sempre il comportamento dell’insieme.
Le prove sul motore vengono eseguite in condizioni definite, spesso con la macchina disaccoppiata dal carico. Una volta installato il motore, entrano in gioco basamento, flangia, puleggia, giunto, tensione delle cinghie, allineamento e dinamica della macchina.
Per scegliere un secondo motore per macchina utensile non basta chiedere genericamente “bassa vibrazione”. Occorre specificare velocità di prova, tipo di montaggio, punto di misura e limite richiesto. Nei mandrini sensibili vanno considerati anche l’equilibratura degli organi accoppiati, il gioco dei cuscinetti e le frequenze proprie della struttura.
Il rumore segue una logica simile. Il dato del motore isolato è utile per confrontare diversi modelli, mentre il rumore della macchina installata comprende ventola, trasmissione, risonanze e processo di taglio. Separare le sorgenti evita di attribuire al motore un problema causato da una lamiera, da una cinghia o dal montaggio.
IP55 non significa resistenza a qualsiasi refrigerante
Trucioli, nebbia d’olio, emulsione, polvere metallica e lavaggi modificano le esigenze di protezione. Un grado IP54 o IP55 può essere adatto a molte installazioni, ma la classificazione riguarda l’ingresso di solidi e acqua nelle condizioni previste. Non garantisce automaticamente la compatibilità chimica con ogni fluido da taglio.
Posizione della morsettiera, orientamento del motore, drenaggi, tenute dell’albero e percorso dei cavi sono importanti quanto il grado IP. Un getto diretto verso una tenuta debole può trovare rapidamente una via di ingresso.
Per un motore elettrico trifase per macchine utensili installato vicino alla zona di lavoro bisogna descrivere il fluido utilizzato, la direzione degli spruzzi, la temperatura ambiente e la frequenza dei lavaggi. Anche la verniciatura e i materiali delle guarnizioni possono influire sulla scelta.
Efficienza IE3 e IE4 nel mercato europeo
L’efficienza deve essere verificata sul prodotto e sul quadro normativo applicabile. Nell’Unione europea molti motori trifase rientrano in requisiti minimi di efficienza, ma non tutti i motori installati su una macchina utensile sono soggetti automaticamente alle stesse condizioni. Occorre controllare potenza, numero di poli, modalità di alimentazione, destinazione d’uso ed eventuali esclusioni.
Una classe di efficienza più alta può ridurre le perdite, ma non corregge un dimensionamento errato, molte ore di funzionamento a carico molto basso o una trasmissione inefficiente. L’efficienza va quindi valutata insieme al ciclo di lavoro e al sistema di azionamento.
Per un secondo motore industriale, ad esempio quello dedicato a una pompa ausiliaria in funzione per gran parte della giornata, il consumo energetico può pesare più della risposta dinamica. Sul mandrino il confronto deve includere anche inverter, campo di velocità e ciclo di lavorazione. Nella stessa officina possono servire criteri diversi.
Interfaccia meccanica e sostituzione
Potenza, numero di poli e tensione possono coincidere, mentre il motore continua a non essere compatibile con la macchina. Vanno controllati forma costruttiva, altezza d’asse, diametro e lunghezza dell’albero, chiavetta, flangia, posizione della morsettiera e ingombro della ventilazione.
Bisogna inoltre verificare i carichi radiali e assiali. Una trasmissione a cinghia può sottoporre il cuscinetto lato comando a un carico molto maggiore rispetto a un giunto ben allineato. Un montaggio verticale modifica la distribuzione dei carichi. Su un mandrino ad alta velocità, piccole eccentricità possono diventare evidenti in breve tempo.
La sostituzione di un vecchio motore asincrono trifase richiede anche il controllo del momento d’inerzia e della caratteristica di coppia. Due motori con la stessa potenza nominale possono accelerare in modo diverso o richiedere impostazioni differenti sull’inverter.
I dati da inviare al fornitore
Una richiesta tecnica utile dovrebbe indicare quale organo viene azionato, la potenza assorbita durante il ciclo, le velocità minima e massima, la coppia continua e di picco, l’inerzia, i tempi di accelerazione e frenatura, il numero di cicli e il tipo di trasmissione.
Vanno aggiunti tensione, frequenza, alimentazione da rete o da inverter, classe di efficienza, servizio, tipo di montaggio, dimensioni disponibili, carichi sull’albero, grado IP, temperatura, altitudine e presenza di refrigerante o polvere. Se esiste un limite di vibrazione, deve essere accompagnato dal metodo di misura.
Per configurare un motore elettrico trifase per macchine utensili, EMOTRA esamina questi dati prima di proporre una taglia. Una fotografia della vecchia targa può essere utile, ma non mostra la coppia di taglio, la frequenza delle accelerazioni o il motivo per cui il motore precedente si è guastato.
EMOTRA confronta motore, inverter e trasmissione in base al campo operativo richiesto. L’obiettivo non è aggiungere kW per prudenza, ma mantenere coppia, temperatura, velocità e vibrazione entro limiti coerenti durante la lavorazione reale.
La macchina deve partire, tagliare e ripetere il ciclo senza consumare il proprio margine termico. Questo è il criterio tecnico seguito da EMOTRA.