Motore asincrono trifase per nastri trasportatori: coppia, velocità e servizio
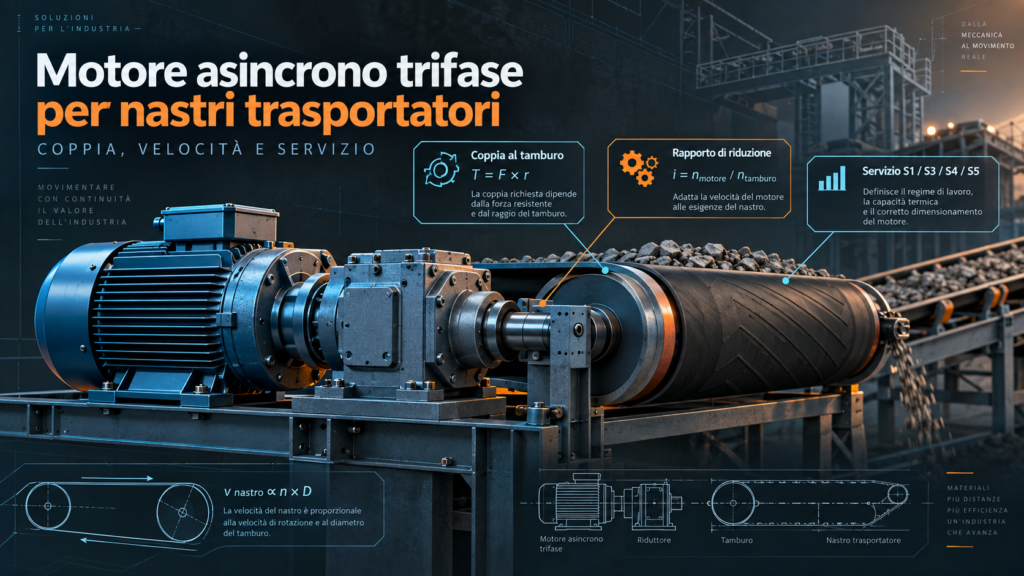
Un nastro trasportatore non richiede soltanto “un motore da 7,5 kW”. Servono una determinata forza sul tamburo, una velocità precisa e un funzionamento compatibile con il numero di ore di lavoro o con le partenze ripetute. Se cambiano queste condizioni, possono cambiare anche motore, riduttore e sistema di comando.
Per questo un motore asincrono trifase per nastri trasportatori va scelto insieme alla trasmissione. La potenza indicata in targa è solo il punto di partenza. La verifica reale riguarda la coppia al tamburo, il rapporto di riduzione, il rendimento meccanico, l’accelerazione e il ciclo di lavoro.
Il nastro ha bisogno di coppia sul tamburo
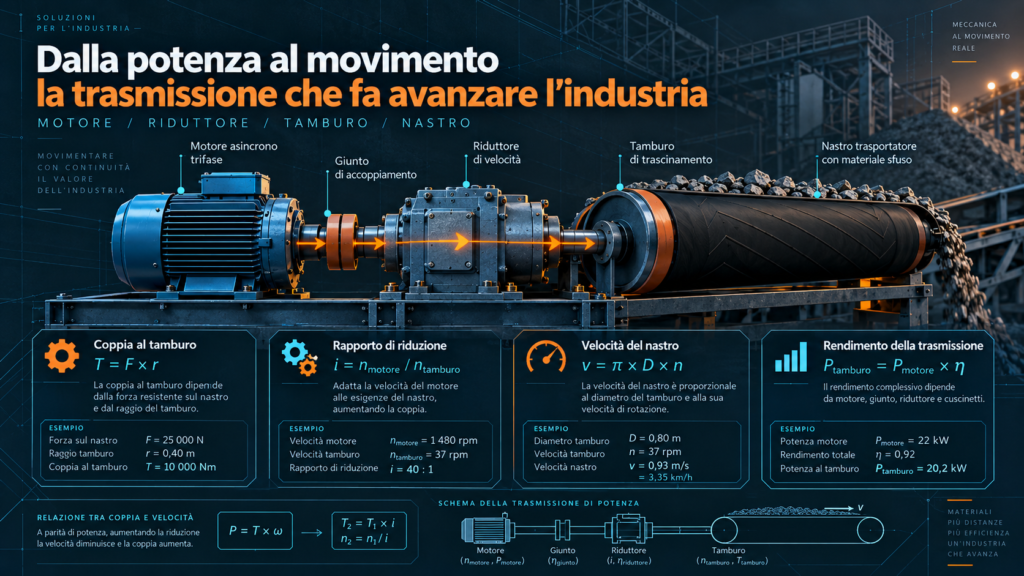
La coppia nominale all’albero del motore si può ricavare dalla potenza e dalla velocità nominale. In pratica, aumentando la potenza o diminuendo la velocità, cresce la coppia disponibile.
Questo valore descrive però soltanto il funzionamento nominale. Non basta per capire se il motore riuscirà ad avviare un nastro già carico.
Dopo il riduttore, la coppia disponibile dipende dal rapporto di riduzione e dal rendimento complessivo di riduttore, giunti e altri organi meccanici. Un rapporto più elevato aumenta la coppia in uscita, ma riduce la velocità del tamburo. È un compromesso inevitabile.
La coppia richiesta dal tamburo dipende invece dalla forza tangenziale efficace e dal suo raggio. Nel calcolo della forza devono rientrare resistenze al rotolamento, attriti, tensionamento, sollevamento del materiale e perdite della trasmissione. Il margine di sicurezza va aggiunto dopo aver valutato questi contributi.
Scegliere un motore molto più grande per compensare un calcolo incompleto può sembrare prudente, ma spesso porta a costi maggiori, peggior fattore di potenza e regolazione meno efficiente.
Come valutare la coppia nei diversi momenti
La coppia motore nominale riguarda soprattutto il funzionamento stabile. Durante l’avviamento, invece, il motore deve vincere la coppia resistente iniziale e accelerare rotore, riduttore, tamburi, rulli, cinghia e materiale trasportato.
Un sistema con elevata inerzia può richiedere una coppia non eccezionale, ma per un periodo prolungato. Anche questa condizione produce calore e deve essere considerata.
È quindi utile distinguere tra coppia di marcia, coppia richiesta all’avviamento, eventuali picchi dovuti a materiale accumulato e coppia massima ammessa dalla trasmissione. Anche il riduttore ha limiti specifici: coppia nominale, fattore di servizio, picco ammissibile e capacità termica. Superarli non rende il sistema più affidabile.
Per un motore trifase industriale destinato a un trasportatore pesante è opportuno richiedere curva coppia-velocità, corrente di spunto e tempo massimo di stallo. La IEC 60034-12:2024 definisce le prestazioni di avviamento per determinate categorie di motori trifase a gabbia, monovelocità, in servizio S1 e destinati all’avviamento diretto o stella-triangolo. La norma aiuta a descrivere il motore, ma la curva reale del carico resta necessaria.
La velocità parte dal tamburo
La velocità lineare del nastro è legata al diametro efficace del tamburo e alla sua velocità di rotazione. A parità di giri, un tamburo più grande produce una velocità lineare maggiore.
Nella macchina reale possono comparire differenze dovute a rivestimento, tolleranze costruttive e slittamento. Per il primo dimensionamento, tuttavia, il rapporto tra diametro, giri e velocità è sufficiente.
Dopo aver definito la velocità del tamburo, si può stimare il rapporto di riduzione confrontando la velocità nominale del motore con quella richiesta in uscita. È importante usare il valore riportato sulla targa, non soltanto la velocità sincrona teorica.
Un motore a quattro poli alimentato a 50 Hz ha velocità sincrona pari a 1500 r/min, ma sotto carico gira più lentamente a causa dello scorrimento. In molte applicazioni la velocità nominale è vicina a 1450 r/min, con variazioni legate a taglia e progetto.
Nel dimensionamento di un motore asincrono trifase per nastri trasportatori, usare automaticamente 1500 r/min può modificare il rapporto finale e quindi la velocità del nastro. La differenza può essere trascurabile in una macchina semplice, ma diventare importante su una linea sincronizzata con dosatori, sensori o altre apparecchiature.
Più potenza non corregge un rapporto sbagliato
Se il nastro viaggia troppo lentamente, aumentare i kW senza intervenire su velocità e rapporto di riduzione non risolve il problema. Se invece manca forza al tamburo, bisogna verificare potenza, riduzione, diametro e rendimento della trasmissione.
La scelta deve tenere insieme tutti questi elementi. Un rapporto più alto offre maggiore coppia e minore velocità. Un tamburo più grande aumenta la velocità lineare a parità di giri, ma richiede più coppia per ottenere la stessa forza tangenziale.
Anche il riduttore incide sul risultato. Rendimento, gioco, modalità di montaggio, carichi sull’albero e servizio previsto devono essere verificati. Un motoriduttore compatto può semplificare l’installazione, purché la coppia in uscita e il fattore di servizio siano adeguati all’intero ciclo.
Il pieno carico si sente soprattutto alla partenza
Durante la marcia stabile, il motore deve superare attriti, pendenza e perdite. Alla partenza deve inoltre accelerare tutte le masse presenti nel sistema. Se il nastro è pieno, la richiesta aumenta ulteriormente.
Materiale incollato, rulli frenati, lubrificante freddo, tensionamento eccessivo o manutenzione insufficiente possono introdurre resistenze che non emergono nel calcolo ideale.
Un trasportatore orizzontale leggero può richiedere poca potenza durante la marcia e risultare comunque difficile da avviare. Su un trasportatore inclinato si aggiunge la componente gravitazionale del materiale. Se il sistema si arresta in pendenza, va valutato anche il rischio di arretramento.
In queste condizioni diventano importanti freno, dispositivo antiritorno e sequenza di comando. Durante una discesa o una decelerazione rapida, il carico può trascinare il motore e restituire energia al drive. Un inverter standard potrebbe richiedere chopper e resistenza di frenatura, oppure una soluzione rigenerativa. La scelta dipende dall’energia da smaltire, non soltanto dalla potenza nominale.
Avviamento diretto, soft starter o inverter?
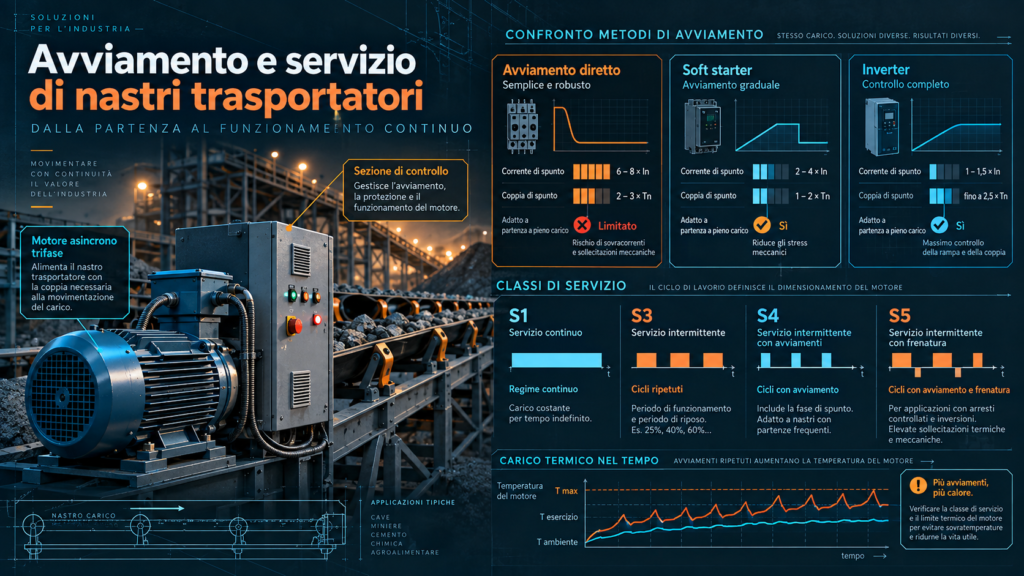
L’avviamento diretto collega il motore alla rete e sfrutta la sua caratteristica naturale di spunto. In cambio, produce una corrente elevata e un’azione meccanica più brusca. Devono quindi essere verificati rete, contattori, protezioni, giunti e struttura del nastro.
Il soft starter riduce la tensione durante l’accelerazione. In questo modo limita la corrente, ma riduce anche la coppia disponibile. Su un trasportatore scarico può essere una soluzione efficace. Su una partenza piena e pesante, invece, una rampa troppo lunga può mantenere il motore a bassa velocità e con corrente elevata per troppo tempo.
L’inverter permette di impostare rampe più controllate e di gestire meglio velocità e coppia. Deve però essere scelto in base alla corrente del motore, alla capacità di sovraccarico, al metodo di controllo e al numero di partenze.
Un motore per nastro trasportatore comandato in controllo vettoriale può gestire meglio un avviamento impegnativo, ma motore, convertitore e carico devono essere considerati come un unico sistema.
S1, S3, S4 e S5 raccontano lavori diversi
Il servizio S1 è indicato per il funzionamento continuo abbastanza lungo da raggiungere l’equilibrio termico. È frequente nei nastri di processo, nelle linee produttive e negli impianti che restano attivi per molte ore.
S3 riguarda un servizio intermittente periodico nel quale, secondo le condizioni della classificazione, l’avviamento non incide in modo significativo sulla temperatura. Dire semplicemente che il motore “si ferma ogni tanto” non è sufficiente: servono durata dei cicli e rapporto di intermittenza.
S4 considera l’effetto dell’avviamento in ogni ciclo. È una condizione tipica di sistemi di smistamento, confezionamento e alimentazione automatica con partenze frequenti. S5 comprende anche la frenatura elettrica e può riguardare meccanismi che devono fermarsi rapidamente o ripetere cicli ravvicinati.
La classificazione dei servizi è trattata nella IEC 60034-1:2026, ma la sigla deve essere accompagnata dai dati effettivi del ciclo. Durata di marcia, tempo di arresto, inerzia, partenze orarie e modalità di frenatura permettono di verificare il carico termico.
Per un motore asincrono trifase per nastri trasportatori, scegliere S3 solo perché il tempo totale di funzionamento è ridotto può essere un errore se ogni ciclo comprende una partenza a pieno carico. Il motore può riposare tra un ciclo e l’altro, ma lavorare in condizioni molto gravose durante ogni avviamento.
Il ciclo riguarda anche riduttore e freno
Il motore può superare la verifica termica mentre il riduttore si surriscalda o il freno raggiunge il proprio limite energetico. Ogni partenza sollecita denti e alberi; ogni frenata trasforma energia cinetica e potenziale in calore.
Per questo il numero di cicli orari deve essere comunicato a tutti i fornitori coinvolti. Il freno deve garantire coppia statica sufficiente, tempo di intervento adeguato e capacità di dissipazione. Il dispositivo antiritorno deve essere compatibile con velocità e coppia. Il riduttore deve sostenere sia il funzionamento continuo sia i picchi.
Molti problemi nascono proprio qui: sulla carta il motore è corretto, ma in campo il sistema continua a fermarsi per temperatura, usura del freno o sovraccarico della trasmissione.
L’inverter a bassa velocità cambia il limite termico
Ridurre la frequenza significa ridurre la velocità. In un motore autoventilato diminuisce anche il flusso d’aria generato dalla ventola montata sull’albero. Se il nastro richiede una coppia quasi costante, la corrente può rimanere elevata mentre il raffreddamento peggiora.
Un motore asincrono trifase per nastri trasportatori destinato a lavorare a lungo a bassa velocità può quindi richiedere ventola indipendente, motore specifico per inverter o declassamento. Per la verifica servono velocità minima continua, profilo di carico e temperatura ambiente. La semplice indicazione “VFD ready” non è sufficiente.
I fronti PWM possono inoltre sollecitare l’isolamento, mentre le tensioni di modo comune possono favorire correnti nei cuscinetti. Lunghezza del cavo, tensione, taglia del motore e tipo di convertitore orientano la scelta di filtri, isolamento e messa a terra. ABB richiama questi aspetti e segnala anche la riduzione dell’autoraffreddamento alle basse velocità.
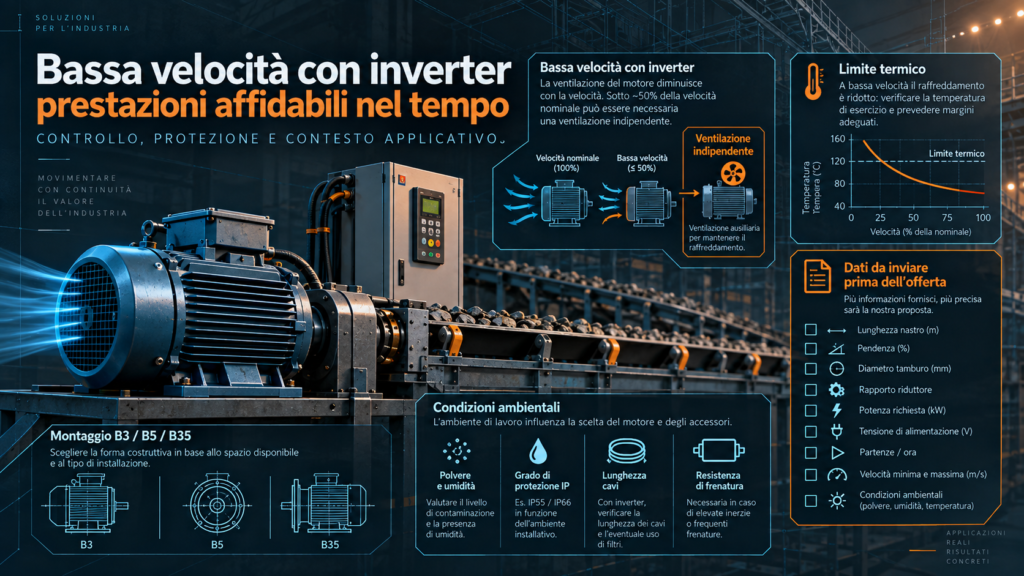
Ambiente, polvere e montaggio non arrivano alla fine
Polvere abrasiva, umidità, acqua, temperatura elevata e installazione all’aperto influenzano grado IP, tenute, verniciatura e manutenzione. In un impianto con materiale fine, una ventola coperta di polvere perde capacità di raffreddamento. Aumentare la potenza senza correggere le condizioni ambientali non risolve il problema.
Devono essere controllati anche montaggio B3, B5 o B35, posizione della morsettiera, carico radiale sull’albero e allineamento. Nei gruppi con trasmissione a cinghia, una tensione eccessiva può ridurre la vita dei cuscinetti. Nei motoriduttori sospesi, la reazione di coppia deve essere sostenuta nel modo corretto.
Un motore trifase industriale ben scelto può guastarsi rapidamente se la base è debole, il giunto è disallineato o il riduttore lavora con lubrificazione insufficiente. La selezione non termina con l’ordine del motore.
Quali dati inviare prima di chiedere un’offerta
La richiesta dovrebbe indicare portata del nastro, lunghezza, pendenza, velocità, diametro del tamburo, materiale trasportato e condizione di partenza. Sono utili anche forza tangenziale o coppia già calcolata, inerzia quando disponibile, rapporto del riduttore, rendimento della trasmissione e picchi previsti.
Per il motore vanno specificati potenza, velocità nominale, tensione, frequenza, numero di poli, servizio, partenze orarie, metodo di comando, ambiente, grado IP e montaggio. Se è previsto un inverter, occorre aggiungere velocità minima e massima, tempi di accelerazione e arresto, lunghezza del cavo ed eventuale necessità di frenatura.
La coppia motore deve essere confrontata con la coppia resistente durante tutta l’accelerazione, non soltanto nel punto nominale. È consigliabile richiedere curva coppia-velocità, corrente di spunto, inerzia del rotore, capacità di sovraccarico e limiti termici. Il dato decisivo potrebbe non essere riportato sulla targa.
La selezione tecnica
Per configurare un motore asincrono trifase per nastri trasportatori, EMOTRA parte dal tamburo e dal ciclo di lavoro. Velocità richiesta, coppia, riduzione, condizione di partenza e frequenza dei cicli vengono valutate insieme.
Una foto della vecchia targa è utile nelle sostituzioni, ma non chiarisce se il riduttore è stato modificato, se il nastro parte pieno o se l’inverter lavora per ore a 15 Hz. Queste informazioni devono essere aggiunte. Altrimenti si rischia di replicare una configurazione senza capire perché quella precedente si è surriscaldata.
EMOTRA verifica montaggio, ambiente e metodo di comando prima di definire la taglia. L’obiettivo non è proporre più kW del necessario, ma portare al tamburo la coppia corretta, alla velocità richiesta, mantenendo un margine termico adeguato anche durante le partenze.
Il nastro deve partire quando è carico, mantenere la velocità prevista e fermarsi senza trascinare il sistema fuori controllo. È questo il risultato che guida la selezione EMOTRA.